10 лучших Сварочный дымоуловитель для сварки?

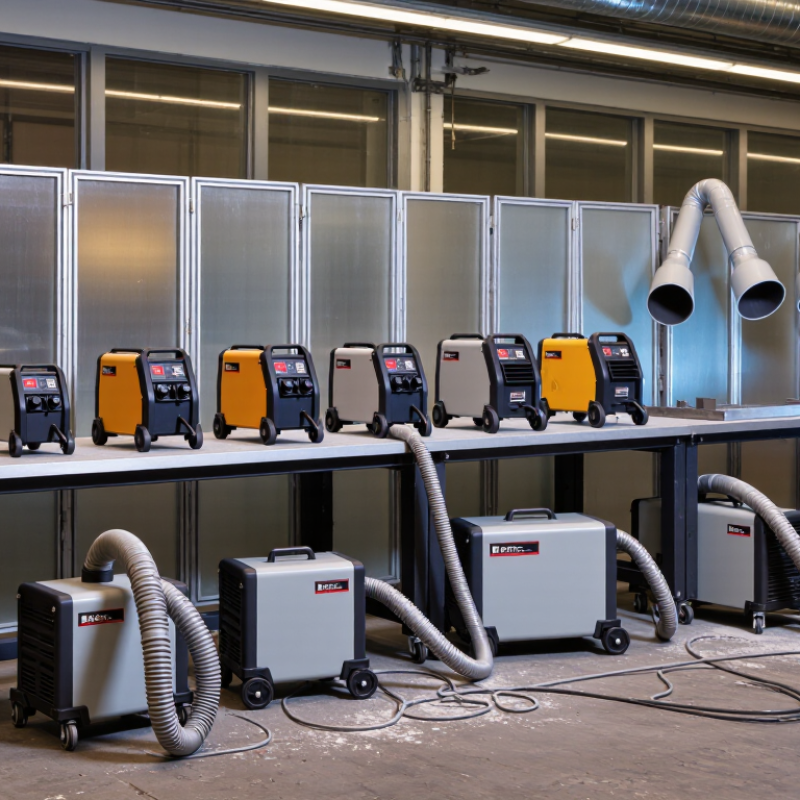
Сварочный дым быстро заполняет звуковую зону: сначала появляется легкая дымка, затем оседает серый налёт на стол и защитном экране. Поэтому сварочный дымоуловитель нужен не для визуальной чистоты помещения, а для выдувания воздухозаборников аэрозолей у лица сварщика. В этом обзоре рассматриваются 10 лучших моделей для разных задач: гаражной мастерской, производственного поста и регулярной TIG- или MIG-сварки.

Как отмечает профессор Владимир Капцов, специалист по гигиене труда: «Местная вытяжная вентиляция эффективна только тогда, когда исходное загрязнение оказывается задержанным в зоне пребывания работника». Это важный ориентир. Даже вентилятор не заменяет правильно установленный вытяжной рукав. Его воронка должна находиться рядом со швом, но не мешать движению конфорок. Практически удобный диапазон часто составляет 15–30 сантиметров.

При этом учитываются производительность, уровень шума, тип фильтра, длина рукава и доступность расходников. HEPA-фильтр применяется для мелких частиц, но он не решает все задачи без регулярной очистки. Переполненный фильтр низкой тяги. Незаметно, но быстро.

Важная информация и реальный опыт сварщика. Некоторые модели выглядят эффектно, однако неудобные колёса, короткий кабель или тяжёлый рукав раздражают уже через время работы. Идеального оборудования не бывает. Иногда лучший Сварочный дымоуловитель — не известный самый, а тот, который стабильно включают и правильно направляют. Тем не менее, одной вытяжки недостаточно: необходимые помещения для вентиляции, исправная охрана органов дыхания и дисциплинарное обеспечение.

10 лучших Сварочный дымоуловитель для сварки?

Что такое сварочный дымоуловитель и как он работает

Сварочный дымоуловитель — это локальная вытяжная установка для удаления аэрозолей непосредственно возле сварочной дуги. Она состоит из захватывающей зоны или гибкого рычага, вентилятора, фильтра и воздуховода. Поток воздуха втягивает дым, распространяя его по цеху. Так безопаснее.

При сварке добавляйте мелкие частицы металлов, оксиды, озон и раздражающие газы. Состав зависит от электрода, защитного газа, покрытия и температуры процесса. Международное агентство по изучению рака IARC в 2017 году отнесло сварочные дымы к группе канцерогенов 1. Это означает подтвержденный риск для человека при воздействии. В материалах NIOSH локальный отсос у источника назван основным способом снижения выдыхания загрязнений. Общая вентиляция одна часто не справляется.

Фильтр задерживает частицы, а вентилятор поддерживает расход воздуха. Для некоторых работ учитывают искрозащиту и многоступенчатую очистку. Угловой элемент может уменьшить запахи и часть газовых примесей, но не заменяет надлежащего захвата дыма. Оператору важно держать сопло максимально близко, не перекрывая зону сварки. На вставке ошибка в 20–30 шагах уже заметно улавливает недочет. Нужны проверка тяги, очистка фильтров и контроль перепада давления. Фильтр с пылью выглядит иначе. Но его сопротивление растет.

Отчет ACGIH по промышленной вентиляции оценивает систему по фактическому загрязнению, а не только по мощности вентилятора. Поэтому выбор модели стоит увязывать с типом сварки, мелкими деталями и режимом работы. Универсального дымоуловителя не существует.

Какие параметры важны при выборе дымоуловителя для сварки

10 лучших сварочных дымоуловителей для сварки: какие параметры важны

При выборе дымоуловителя я смотрю не на внешний корпус, а на реальную эффективность захвата . Гибкий вытяжной рукав должен измерять расстояние сварки на расстоянии 20–40 см . Если он находится далеко, дым уже видит попадание в боковую зону. Это критично. Важна производительность вентилятора и разреженность работы, особенно при использовании длинного рукава или загрязненного фильтра. Некоторых цифр в паспорте недостаточно: свободный поток обычно выше рабочего.

Фильтрация должна соответствовать составу аэрозоля. Для металлической пыли нужен качественный предварительный фильтр , который задерживает крупные частицы и искры. Далее рассмотрим основной тонкодисперсный фильтр. При необходимости необходимо обеспечить ступеньку для газовых примесей, но угловой уровень не решает все задачи. Я бы заранее уточнил площадь фильтра, стоимость замены и наличие индикатора засорения. В противном случае устройство внезапно потеряет тягу.

Полезен автоматический запуск при включении сварки, защиты двигателя и низкого уровня шума. В небольшой мастерской особенно заметна разница между 65 и 75 дБ . Колёса и балансировка рукава упрощают перемещение, но не заменяют захватывающего духа. Не стоит бездумно выбирать самый популярный вариант: он может активировать защитную газу и снизить качество воды. Я сам иногда переоцениваю производительность запаса. Практичнее сопоставить модель с типом сварки, выполнением работ и рекомендациями производителя фильтра.

10 лучших сварочных дымоуловителей: сравнение возможностей и характеристики

10 лучших сварочных дымоуловителей: сравнение возможностей и характеристики

При выборе десяти лучших сварочных дымоуловителей важны не только мощность и цена. В качестве альтернативы можно выбрать зону захвата, расхода воздуха, фильтрации и легкого обслуживания. Для одного поста подойдет мобильная установка с гибким рычагом и расходом 800–1 600 м³/ч. Для цеха лучше всего использовать стационарные системы, вытяжные столы или центральную вентиляцию.

Меньше дыма у источника.

МАИР в монографии №118 от применения сварочных аэрозолей к канцерогенным факторам человека. Поэтому в рассмотрении стоит проверить эффективность локального захвата, а не только класс фильтра. ISO 21904 описывает методы оценки оборудования для удаления сварочного дыма. Хорошая модель должна иметь индикатор загрязнения, герметичный фильтрующий блок и доступные сменные элементы. Применяется фильтр тонкой очистки, но он не заменяет правильное положение вытяжного рычага.

Для десяти решений я бы разделил характеристики так: мобильная техника — для ремонтных работ, вытяжные столы — для мелких деталей, потолочные панели — для крупных конструкций, центральные системы — для постоянных постов.

Угловая ступенька не удаляет запахи, но не удаляет все опасные частицы. Это часто недооценивают. Шум ниже 70 дБ заметен, особенно при длинной смене. Недостаток обзора — паспортные показатели не всегда отражают реальную эффективность. На результат влияет ветер от ворот, длина рукава и дисциплина сварщика.

Правила установки и безопасного использования сварочного дымоуловителя

При выборе сварочного дымоуловителя важно не соблюдать режим количества, а правильная установка. Локальный отсос размещают максимально близко к образованию дыма. Обычно расстояние составляет 15–30 сантиметров. Рабочая зона не должна перекрываться корпусом устройства или шлангом. Дым должен уйти. Направляйте поток со стороны сварщика, но не нарушайте защиту сварочной ванны. Слишком сильная тяга может вытеснить защитный газ и ухудшить качество шва.

Перед началом работ проверьте заземление, крепление и состояние воздуховода. Установите по инструкции тип мебели, покрытия и состав электродов. Нельзя использовать один фильтр бесконечно. При заметном снижении тяги его чистят или заменяют. Пыль с фильтрующими элементами не следует сдувать в закрытом положении сжатым воздухом. Так вредные частицы снова попадут в боковую зону. Даже хороший отсос не меняет вентиляцию и индивидуальную защиту органов дыхания.

Открытые источники возгорания и легковоспламеняющиеся материалы убираются из воздуховода. Искры не должны попадать прямо в фильтрующий блок. Для этого используется искрогаситель или соответствующий предварительный фильтр, если он предусмотрен конструкцией. Перед каждой сменой полезно проверять шум, вибрацию и тягу рук во время захвата. Такая проверка проста, но не заменяет измерение расхода воздуха. По причине именно спешка чаще всего приводит к неправильному расстоянию. Иногда оператор привыкает к слабой тяге и продолжает работу, хотя фильтр уже перегружен.

Очистка, обслуживание и замена фильтров сварочного оборудования

Сварочный дымоуловитель работает эффективно только при регулярной очистке. МАИР в монографии №118 от 2018 года классифицировало сварочные дымы как канцерогенные для человека, группа 1. Поэтому обслуживание нельзя считать формальностью. Перед сменой проверьте шланг, зону и тягу. На сопле не должно быть плотного слоя пыли. Мелкая металлическая взвесь быстро оседает внутри каналов.

Фильтруйте по инструкции оборудование, не выбивая кассету рядом с рабочей зоной. Повреждённый элемент заменяют сразу. Ориентиром служит перепад давления, а не только внешний вид. В рекомендациях NIOSH контроль местных выбросов связан с фактическим захватом загрязнений у источника. На практике полезно записывать места замены и использования манометра. Так проще получить ускоренное засорение. Иногда оператор слишком доверяет зелёному индикатору. Это слабое место. Датчик тоже требует проверки. Фильтр с остатками хрома, никеля или марганца нельзя продувать обычным сжатым воздухом: загрязнение разнесется по месту установки. HSE и Европейские руководства по сварочным аэрозолям рекомендуют оценивать вентиляцию измерениями, а не визуальными. После обслуживания очистите корпус, заземление и доступность поверхностей. Перчатки и респираторы подбирают уровень риска, а снятые фильтры герметично упаковывают.

10 лучших вытяжных устройств для сварочных дымов — очистка, техническое обслуживание и замена фильтров.

Классифицировать Конфигурация экстрактора Рекомендуемый расход воздуха Метод захвата Типичная фильтрация Наиболее подходит для Чистка и техническое обслуживание Типичная замена фильтра
1 Переносной блок для извлечения источника 900–1400 м³/ч Гибкий рычаг, диаметр 150–200 мм. Металлический предварительный фильтр, фильтр тонкой очистки, опциональный HEPA-фильтр H13. Одна сварочная станция и ремонтные работы. Еженедельно очищайте кожух и рычаг; ежемесячно проверяйте индикатор давления и уплотнения. Предфильтр: 1–3 месяца; основной фильтр: 6–12 месяцев
2 Самоочищающийся экстрактор картриджей 1500–2500 м³/ч Регулируемый вытяжной рычаг Защита от искр, картриджный фильтр, автоматическая импульсная очистка. Ежедневное производство MIG, GA или TIG Опорожняйте пылесборник, когда он заполнен наполовину; проверьте давление импульсного воздуха и перепад давления в фильтре. Обычно от 12 до 24 месяцев, в зависимости от количества сварочных работ и уровня пыли.
3 Двурукий мобильный экстрактор 1800–3000 м³/ч в сумме Два гибких колпака Искрогаситель, грубый предварительный фильтр и тонкий фильтр Два оператора работают в одном и том же районе. Держите обе руки свободными; проверяйте соединения, шланги и положение капюшона каждую смену. Предфильтр: 1–3 месяца; тонкий фильтр: 6–12 месяцев
4 Система сварочной горелки с извлечением источника 80–180 м³/ч на факел Вывод дыма через рукоятку горелки. Металлический предварительный фильтр и фильтр тонких частиц Сварка MIG/MAG, где важна мобильность оператора Ежедневно очищайте каналы горелки и соединения шлангов; предотвращайте засорение вблизи сопла. Тонкий фильтр: приблизительно 6–12 месяцев
5 Настольная вытяжка с нисходящим потоком воздуха 700–1200 м³/ч Перфорированная рабочая поверхность с нисходящим потоком воздуха Искровой фильтр, предварительный фильтр пыли и тонкий фильтр Изготовление мелких деталей, точечная сварка и легкие металлоконструкции. Ежедневно чистите рабочую поверхность щеткой или пылесосом; перед обслуживанием удаляйте скопившиеся металлические частицы. Предфильтр: 1–3 месяца; тонкий фильтр: 6–12 месяцев
6 Уловитель дымовых газов мокрого скруббера 2000–5000 м³/ч Подключение к вытяжному колпаку или стационарному воздуховоду Разделитель частиц и туманоуловитель на водной основе Процессы обработки частицами высокой концентрации и горячей сварки Ежедневно проверяйте уровень воды и насос; сливайте воду из резервуара и очищайте его в соответствии с графиком технического обслуживания. Туманоуловитель: обычно 6–12 месяцев; технологическая вода по мере необходимости.
7 Центральная картриджная система фильтрации 4000–10000 м³/ч Стационарные вытяжные колпаки и соединенные с ними воздуховоды Искроотделитель, картриджи с импульсной очисткой и опциональный заключительный фильтр. Несколько сварочных цехов и непрерывное производство. Ежемесячно проверяйте воздуховоды на наличие утечек; опорожняйте бункер и проверяйте работу импульсной очистки. Картриджи: приблизительно 12–36 месяцев
8 Система высоковакуумной экстракции 150–300 м³/ч на точку отбора проб Небольшое сопло, горелка или компактный кронштейн Металлический предварительный фильтр, тонкий фильтр и опциональный слой активированного угля. Ограниченные рабочие зоны и высокоточная сварка Проверяйте шланги и форсунки каждую смену; очищайте предварительный фильтр до того, как уменьшится поток воздуха. Тонкий фильтр: 6–12 месяцев; угольный фильтр: 3–6 месяцев после установки.
9 Фильтрационный блок, устанавливаемый на потолке 3000–8000 м³/ч Общая циркуляция и фильтрация воздуха. Грубый предварительный фильтр, тонкий фильтр и опциональный заключительный фильтр Большие залы, где одного лишь захвата источника недостаточно. Ежемесячно очищайте воздухозаборники; проверяйте фильтры и точки крепления во время планового технического обслуживания. Предфильтр: 1–3 месяца; тонкий фильтр: 6–18 месяцев
10 Передвижная фильтрационная установка с активированным углем 800–1500 м³/ч Гибкий кронштейн или подвижный кожух Защита от искр, фильтр тонких частиц и слой активированного угля. Периодическая сварка с наличием запаха или низкоконцентрированных газообразных загрязнений. Замените угольный фильтр до того, как запах начнет распространяться; регулярно проверяйте уплотнения и индикатор потока воздуха. Тонкий фильтр: 6–12 месяцев; угольный фильтр: 3–6 месяцев
Примечание по выбору: Расход воздуха и интервалы замены указаны в типичных рабочих диапазонах. Фактические потребности зависят от процесса сварки, основного металла, расходных материалов, времени работы, положения вытяжного колпака, сопротивления воздуховода и предельного значения перепада давления, указанного производителем. При возможности следует использовать систему улавливания воздуха из источника; общая фильтрация помещения не должна заменять местную вытяжку.

Get In Touch

Drop Us A Message

    Our Contact Details

    • IPS Group BV | Head Office (NB), Technopol 4, 5026 SB Tilburg, The Netherlands

      IPS Group BV | Rhijnspoor 239, 2901 LB Capelle a/d IJssel, The Netherlands
    • sale@qbhardware.org
    • +31 (0) 10 303 2625